Technologická zařízení v průmyslu
VYRÁBÍME Stroje na míru. Od návrhu AŽ po oživení.
Navrhujeme, vyrábíme a oživujeme jednoúčelové stroje a zařízení pro výrobu. Nabízíme konstrukci, strojní výroba i elektro pod jednou střechou ve Spořicích u Chomutova.
- 1997na trhu 29 let
- 4 oborykonstrukce · výroba · elektro · prodej
- 1 dodavatelod výkresu po předání
Čtyři obory, jeden tým
Konstruktéři, strojaři a elektrikáři pracují v jedné firmě. Zakázku proto nemusíte koordinovat mezi několika dodavateli.
Jednoúčelové stroje
Stroje a pracoviště navržená přesně pro váš výrobek a takt výroby.
- Montážní pracoviště
- Testovací a kontrolní stanice
- Manipulace a podávání
Strojní výroba
Obrábění, svařování a zámečnické práce podle vašeho výkresu.
- Obrábění
- Svařované konstrukce
- Zámečnické práce
Elektro práce
Rozvaděče, elektroinstalace strojů a linek, údržba a servis.
- Rozvaděče a pulty
- Elektroinstalace strojů
- Řídicí systémy
Strojní projektování
Návrh strojů a přípravků ve 3D, výkresy a technická dokumentace.
- 3D návrh
- Výkresová dokumentace
- Přípravky a nástroje
Jak zakázka probíhá
-
Poptávka a konzultace
Popíšete, co potřebujete vyrábět nebo zlepšit. Rádi se přijedeme podívat přímo do provozu.
-
Návrh a nabídka
Připravíme koncept, odhad termínu a cenovou nabídku. Návrh s vámi doladíme ve 3D.
-
Výroba a zapojení
Díly vyrobíme a stroj smontujeme a zapojíme ve vlastní dílně. Před expedicí ho odzkoušíme.
-
Předání a servis
Stroj nainstalujeme a oživíme u vás, zaškolíme obsluhu a dál se staráme o údržbu.
Výběr z naší práce
Robotické balení dílů
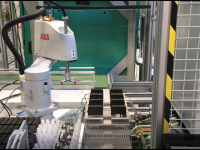
Robotické balící pracoviště bylo vyvinuto pro firmu INTEPLAST s.r.o. Je určeno pro balení plastových dílů ze vstřikovacího lisu SEPRO. Plastové díly v počtu 8 ks jsou vyneseny ze vstřikovacího lisu SEPRO a položeny na předávací pracoviště. Robotická ruka SCARA od firmy ABB je osazena 2 savkami pomocí kterých nabírá plastové díly z předávacího pracoviště a po 2 dílech je přemisťuje na zakládací přípravek, kam se vejde 84 ks dílů. 84 ks je právě jedna vrstva v bedně. Přenos dílů mezi zakládacím přípravkem a bednou zajišťuje 3D robot se savkovým rámem s 84 savkami. Tento robot nabere všech 84 dílů, založí je do bedny a proloží vrstvy papírovým prokladem. Obsluha zajišťuje přísun prázdných beden do vstupní fronty a odebírá plné krabice uložené do výstupní fronty Pracoviště umí: - nabrání bedny ze vstupní fronty (10 beden na sobě) - odebírat a setřídit díly od SEPRA do vrstvy bedny - 84 ks přesně uložených vedle sebe - prokládat vrstvy výrobků v bedně prokladovými papíry - ukládání naplněných beden do odběrového prostoru do výstupní fronty (10 beden na sobě) Termín realizace: 2018
Dělící zařízení hadic
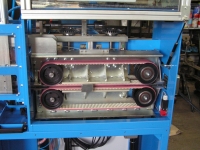
Toto zařízení jsme vyvinuly pro firmu Eaton Industries s.r.o. Dělící zařízení hadic s odvíječkou slouží k přesnému stříhání hadic na zadané délky. Odvíječka je osazená asynchronním motorem s regulací rychlosti. Odvíječka má za úkol přesně podávat hadici do střihačky, tak aby střihačka hadici neprotahovala a zároveň, aby se hadice nehromadila na zemi před střihačkou. Rychlost odvíjení je odvozena od zadané rychlosti střihačky a polohy odměřovací kladky. Na odměřovací kladce je osazen snímač polohy. Poloha odměřovací kladky je zavedena jako skutečná hodnota pro PID regulátor. Základem střihačky je dvojice pohonných pasů, které mají za úkol přesně vést a podávat hadici do dělícího zařízení a po odstřižení musí hadici vytlačit do vyhazovače. Pasy střihačky jsou poháněny servomotorem, který zajišťuje přesné polohování hadice do dělícího zařízení. Rozteč pohonných pasů lze nastavovat pomocí asynchronního motoru. Hadice musí být pasy správně přitlačena. Správné přitlačení je pro funkci důležité. Přitlačením nesmí dojít k přílišné deformaci při velkém stažení nebo k prokluzu při nedostatečném stažení pasů. Aby bylo možné správně nastavit rozteč pasů, je stavění pasů osazeno odměřovacím sensorem. Zařízení je pak vybaveno automatikou pro přesné nastavení rozteče pasů. Dělící zařízení je tvořeno dvěma pneumatickými svěráky a dělícím nožem. Pneumatické svěráky sevřou hadici před a za nožem a pneumaticky ovládaný nůž hadici oddělí. Tlak svěráku je možné nastavit v rozsahu 80 – 400N. Pro správné kolmé odstřižení hadice je třeba správně nastavit tlak, aby hadice byla upnuta, ale ne deformována. Po odstřižení hadice je tato hadice vytlačena do pneumaticky ovládaného vyhazovače, který vyhodí hadici do přistaveného zásobníku.
Konečná kontrola Audi A3
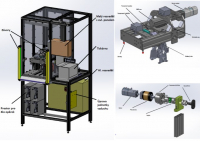
Toto zařízení bylo vyvinuto pro firmu BOS Automotive Products CZ s.r.o. Audi A3. V zařízení je testována správná funkce loketních opěrek, včetně měření sil potřebných k ovládání opěrky. Uvolnění stojanu pro výrobu zalogováním proškolené obsluhy (čtečka RFID karet) a napojení na podnikovou databázi MySQL. Data s výsledky testu jsou ukládána do podnikového databáze. OK díly jsou označeny výrobním štítkem. Výška: 2200 mm Šířka: 1230 mm Hloubka: 1060 mm Hmotnost celková: 350 kg Realizace: 2018 a 2020
Nastavení TOS-CAML512
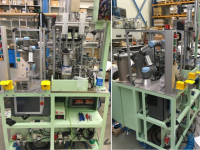
Pro firmu Aisan v Lounech jsme vyrobili stroj pro nastavení a kontrola T/O šroubku. Funkcí zařízení je správné zašroubování a nastavení dorazového TOS šroubku. Pro tento účel je zde jednotka na lineárních ložiscích, která je osazena sestavou krokového motoru, řemenového pohonu a tělesa pro upnutí bitu. Celá tato sestava je pomocí pneumatického válce přisunuta do pracovní pozice, kde dojde k nasazení šroubků do dílu klapky a pomocí krokového motoru je nastavena odpovídající pozice T/O šroubku. Šroubek je na bit nasazen pomocí pneumatických válečků a uchopovače, který nabere šroubek z jednoho nebo z druhého podavače šroubků. Najetí elektrického konektoru T/O šroubku Po upnutí dílu, jsou pomocí pneumatických válečků napojeny elektrické konektory na vyráběný díl, které vyhodnocují nastavované parametry pomocí TOS šroubku. Jedna sestava pro najetí konektoru se nachází v horní části upínání dílu. Druhá sestava je umístěna ze spodní strany zakládaného dílu na základní desce TOS sestavy. Nanesení a vytvrzení pryskyřice pomocí robota Jedná se svařované těleso osazené výměnnými přípravky pro založení dílu. Po založení dílu obsluha spustí cyklus „Start (nagara)“ a robot sám nanese pryskyřici a pomocí UV sond jí vytvrdí. Přes vyzařovací sondy je umístěn nerezový kryt. Ten plní dvě funkce. Odstíní UV záření a odsává pomocí připojeného ejektoru výpary, které při vytvrzování mohou vzniknout.
Kontrolně měřící zařízení
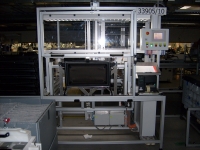
Konečnou kontrolu jsme vyvinuli pro firmu BOS Automotive Product CZ s.r.o. v Klášterci nad Ohří. Konečná kontrola ověřuje parametry vyrobených roletek s nastavitelným zásobníkem menších zavazadel. Tato roletka se používá ve vozech BMW. Stojan je řízen řídícím systémem S7-300 na který je připojen terminál s dotykovou obrazovkou a tiskárna termoštítků pro označení roletek. Naměřené údaje jsou přenášeny do podnikové databáze ke statistickému zpracování. Tím je zabezpečena úplná kontrola výrobního procesu. Parametry roletky jsou vyhodnocovány pomocí tenzometrů. Jsou měřeny tahové a tlačné síly a síly potřebné k odemčení a uzamčení roletky. Je kontrolována síla potřebná k odjištění vytaženého zásobníku a rychlosti vytažení a zavření zásobníku. Pohyb roletky zajišťuje elektrická servoosa.
Automat na kliky
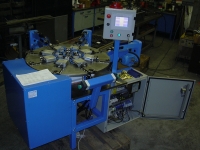
Automat byl vyvinut pro firmu Hoppe. Automat pro rozřezávání krčků, vyvrtávání a řezání závitů do klik je konstruován jako samostatný stojan s osmi pracovišti. Pracoviště 1: slouží pro vkládání a vyjímání klik obsluhou Pracoviště 3: slouží pro rozřezávání krčků klik. Je osazeno kotoučovou pilou. Pohon pily zajišťuje asynchronní motor. Pila má konstantní otáčky. Posuv pily do řezu je pneumatický. Pracoviště 4: slouží pro otáčení klik do polohy vrtání podle druhu výrobků. Je osazeno kombinovaným válcem s otočnou jednotkou. Pracoviště 5 a 6: slouží k navrtávání a vrtání klik. Na každém vyvrtávacím pracovišti je umístěna vyvrtávací jednotka SUHNER BEM 6. Vřeteno této jednotky je poháněno asynchronním elektromotorem. Posuv vřetene je pneumatický. Krajní polohy nahoře a dole jsou osazeny indukčními snímači, které vypínají posuv vyvrtávací jednotky v daném směru. Pracovní rozsah pohybu vyvrtávací jednotky lze nastavit stavitelnými dorazy. Pracovní posuv lze regulovat hydraulickým tlumičem. Pracoviště 7: slouží pro řezání závitu do kliky. Je osazeno závitořeznou jednotkou SUHNER GEM 12. Vřeteno i posuv je poháněn asynchronním motorem. Pracovní posuv je zajištěn přes otáčení vřetene přesným šroubem s maticí o stejném stoupání jako řezaný závit. Pohyb zpět je zajištěn reverzací motoru. Jednotlivá pracoviště jsou rozmístěna po 45. Přemisťování klik mezi jednotlivými pracovišti zajišťuje elektrický otočný stůl, který otáčí vždy po 45. Na otočném stole jsou namontovány fixační kleštiny, které drží kliky během otáčení a při jednotlivých operacích na pracovních stanovištích.
Ve výrobě od roku 1997
TECHNOLINE začínala výrobou jednoúčelových strojů a tomu se věnujeme dodnes. Postupně jsme přidali vlastní strojní výrobu, elektro oddělení a konstrukci. Dnes umíme dodat celé zařízení na klíč.
Komponenty, které ve strojích používáme, prodáváme i na našem e-shopu. Jsme oficiálním distributorem několika značek průmyslové automatizace.